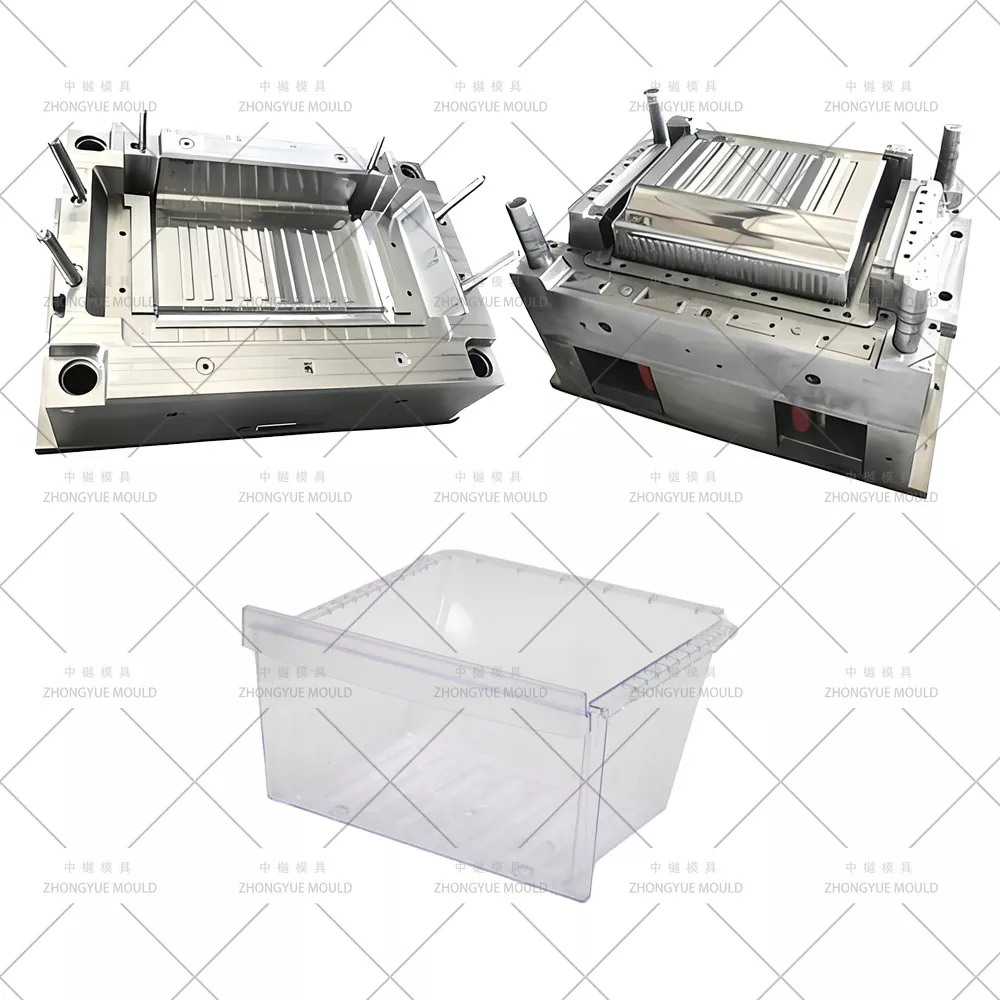
ZHONGYUE MOLD stellt Kunststoff-Hochleistungspalettenformen für regalfähige, stapelbare, wiederverwendbare und hochbelastbare Kunststoffpalettenkonstruktionen her. Die Formen werden für Logistik, Lagerhaltung, industrielle Handhabung, Exportschifffahrt und andere Anwendungen verwendet, bei denen die Palette eine verstärkte Struktur und stabile Abmessungen erfordert.
Das Formdesign wird auf der Grundlage der Palettengröße, der Deckstruktur, der Rippenanordnung, der Lastanforderung, des Kunststoffmaterials, der Produktionsmenge und der Bedingungen der Spritzgießmaschine entwickelt. PP und HDPE werden häufig verwendet, während je nach Palettendesign und Produktionsanforderungen auch recycelter Kunststoff in Betracht gezogen werden kann.
| Palettengröße | 400 × 300 mm 600 × 400 mm 800 × 600 mm 1200 × 800 mm 1200 × 1000 mm 1200 × 1200 mm Bis zu 1500 × 1500 mm |
| Palettenmaterial | HDPE, PP, recycelter Kunststoff |
| Palettentypen | Nestbare Palette, stapelbare Palette, Hygienepalette, Exportpalette, einseitige Palette, doppelseitige Palette, regalfähige Palette |
| Tragfähigkeit | Leichte Beanspruchung: bis 500 kg Mittlere Belastung: 500–1000 kg Schwerlast: über 1000 kg, bei Sonderanwendungen bis 2500 kg |
| Formname | Hochleistungs-Palettenform aus Kunststoff |
| Formstahl | P20, 2738, 718H, NAK80, 2316, S136, H13 und andere Qualitäten je nach Anforderung |
| Formbasis | Eigenbau, LKM, DME, ASSAB |
| Hohlraum | Einzelkavität oder Mehrfachkavität |
| Läufersystem | Kaltläufer und Heißläufer |
| Heißkanalmarken | MASTER, Husky, YUDO und andere Marken je nach Bedarf |
| Design-Software | UG, AutoCAD und zugehörige Formenbausoftware |
| Schimmelleben | 50–100 Millionen Schüsse / 5–6 Jahre, bei ordnungsgemäßer Wartung bis zu 10 Jahre |
| Typische T1-Vorlaufzeit | Ungefähr 45–60 Tage |
| Kunststoffmaterialien | PP, ABS |
| Tortypen | Punktanschnitt, Randanschnitt, Unteranschnitt, Filmanschnitt, Ventilanschnitt, offener Anschnitt und andere |
| Oberflächenbehandlung von Formen | EDM, Textur, Hochglanzpolieren |
| Qualitätssystem | ISO 9001 |
| HS-Code | 8480719090 |
| Herkunft | Huangyan, Zhejiang, China |
| Verpackung | Holzkiste |
Schwerlast-Kunststoffpaletten sind je nach erforderlicher Ladung, Lagermethode, Handhabungsausrüstung und Anwendung in unterschiedlichen Strukturen erhältlich. Das Deck, die Rippen, die Kufen, die Stützblöcke und die Gabeleintrittsbereiche wirken sich alle auf das Formdesign aus.
| Palettentyp | Strukturelle Merkmale | Typische Anwendungen |
| Regalfähige Palette | Verstärkte Deck- und Stützflächen zur Verwendung mit Lagerregalsystemen | Lagerhaltung, Vertriebszentren, Industrielager |
| Einseitige Hochleistungspalette | Eindeck mit verstärkten Rippen, Kufen und tragenden Abschnitten | Industrielle Handhabung, Materialtransport, wiederholter Einsatz |
| Hochleistungs-Doppelseitenpalette | Zweiseitige Deckstruktur mit verstärkten inneren Stützabschnitten | Schwerlasthandling, Mehrweglogistik, Industrieanwendungen |
| Nestbare Palette | Konische Stützbeine ermöglichen das Zusammenstapeln leerer Paletten | Exportversand, Transport, Lagerung, Retourenlogistik |
Die Form wird um die tatsächliche Palettengeometrie herum entwickelt. Deckdicke, Rippenverteilung, Stützpositionen, Gabelöffnungen, Formschrägen und andere Funktionsbereiche werden überprüft, bevor die Formstruktur fertiggestellt wird.

Schwerlastpaletten verfügen in der Regel über eine große Deckfläche in Kombination mit Rippen, Stützblöcken und dickeren Strukturabschnitten. Die Anordnung von Toren und Angusskanälen muss in diesen Bereichen für geeignete Füllbedingungen sorgen.
Je nach Palettengeometrie, Material, Einspritzbedingungen und Produktionsanforderungen können Heißkanal- oder Kaltkanalsysteme ausgewählt werden. Bei größeren oder komplexeren Designs können Moldflow oder andere CAE-Analysen verwendet werden, um das Füllverhalten, die Bindenahtpositionen und die Druckverteilung vor der Bearbeitung zu überprüfen.
Das Kühlsystem hat einen wichtigen Einfluss auf die Taktkonsistenz und die Palettenabmessungen. Dicke Rippen und Stützblöcke können anders abkühlen als das Hauptdeck, was zu ungleichmäßiger Schrumpfung führen kann, wenn die Kühlanordnung nicht richtig berücksichtigt wird.
Die Anordnung der Kühlkanäle erfolgt entsprechend der Kern- und Hohlraumstruktur. Wenn eine unabhängige Temperaturregelung erforderlich ist, können separate Kreisläufe für verschiedene Formbereiche verwendet werden. Für Abschnitte, in denen die Wärmeabfuhr schwieriger ist, können auch Einsätze aus Kupferlegierung in Betracht gezogen werden.
Ein großes Palettenteil erfordert eine ausreichende Auswurfkraft, die auf geeignete Bereiche verteilt ist. Je nach Palettenaufbau können Auswerferstifte, Auswerferblöcke, Abstreiferkomponenten oder kombinierte Systeme eingesetzt werden.
Die Auswurfpunkte werden nach Möglichkeit um verstärkte Abschnitte herum positioniert. Das System ist zusammen mit den Formschrägen, Kühlkreisläufen, der Öffnungsrichtung der Form und anderen beweglichen Komponenten darauf ausgelegt, eine stabile Entformung zu unterstützen.
Einige Hochleistungspalettenkonstruktionen umfassen seitliche Öffnungen, Hinterschnitte oder spezielle Gabeleinführungsstrukturen, die nicht direkt durch den Hauptkern und den Hohlraum gebildet werden können. Bei Bedarf können Schieber, Heber, Seitenkerne oder Wechseleinsätze eingesetzt werden.
Die Bewegung und das Spiel dieser Komponenten werden während der Formkonstruktion überprüft, wobei auf Führung, Verschleiß, Wartung und Zugang für künftigen Austausch geachtet wird.
Der Formstahl wird entsprechend der Formgröße, dem Produktionsvolumen, dem Kunststoffmaterial, den Oberflächenanforderungen und den erwarteten Betriebsbedingungen ausgewählt. P20, 2738, 718H, H13, S136 und andere Qualitäten können für verschiedene Formenanwendungen in Betracht gezogen werden.
| Formstahl | Typische Härte | Typische Verwendung |
| P20 | HRC 28–33 | Standard-Produktionsanwendungen |
| 718H | HRC 33–36 | Höhere Produktionsmengen und allgemeine Verschleißfestigkeit |
| H13 | HRC 43+ | Anwendungen, die eine höhere Verschleiß- und Hitzebeständigkeit erfordern |
| 2344 | HRC 48+ | Formenanwendungen mit hohem Verschleiß |
| S136 | HRC 48–52 | Anwendungen, die Korrosionsbeständigkeit und geeignete Oberflächenqualität erfordern |
Die endgültige Stahlsorte wird entsprechend der Formstruktur, den Produktionsbedingungen und der erforderlichen Lebensdauer bestätigt.
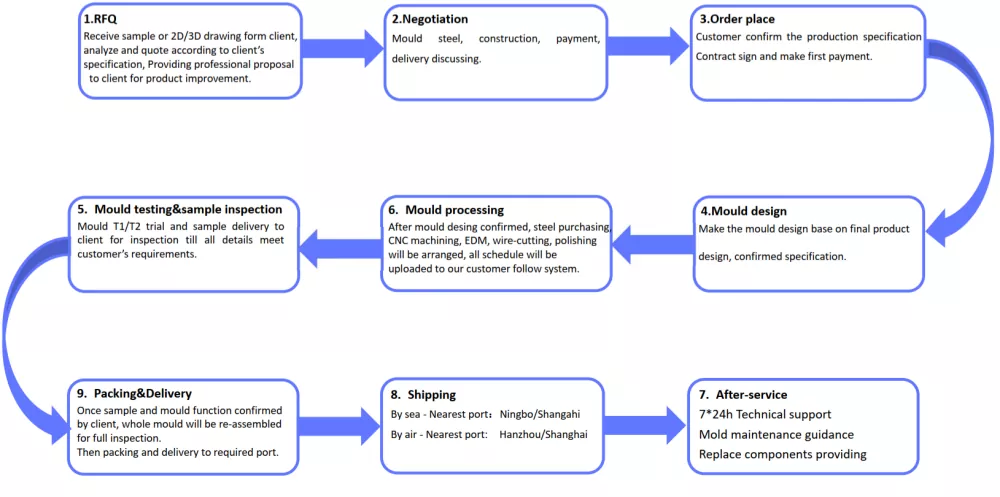
Der Formenherstellungsprozess beginnt mit der Palettenzeichnung, dem 3D-Modell, dem physischen Muster oder der technischen Spezifikation. Die verfügbaren Produktinformationen werden überprüft, bevor die Formstruktur und der Bearbeitungsplan bestätigt werden.
Die technische Überprüfung umfasst Palettenabmessungen, Wandstärken, Rippen, Stützbereiche, Entformungsschrägen, Gabelöffnungen, Trennlinien, Torpositionen, Kühlkreisläufe und Auswurfanforderungen.
Bei großen oder komplexen Palettenkonstruktionen kann vor der Bearbeitung eine Füll- und Abkühlanalyse durchgeführt werden. Die Ergebnisse können verwendet werden, um mögliche Füllungsungleichgewichte, Bindenähte, Lufteinschlüsse, Druckunterschiede und Kühlungsschwankungen zu überprüfen.
Kern, Kavität, Einsätze, Schieber und andere Formkomponenten werden gemäß den genehmigten Zeichnungen und 3D-Daten bearbeitet. CNC-Bearbeitung, Erodieren, Drahtschneiden, Bohren, Schleifen und andere Prozesse werden entsprechend der Bauteilstruktur ausgewählt.
Nach der Bearbeitung werden die Formkomponenten zusammengebaut und überprüft. Kühlkreisläufe, Angusskomponenten, Führungssysteme, Seitenführungen und Auswurfkomponenten werden vor dem Formversuch überprüft.
Der erste Formversuch dient der Überprüfung der Formfunktion und der ersten Palettenmuster. Füllung, Abmessungen, Entformung, Auswurf, Aussehen und andere vereinbarte Inspektionspunkte werden überprüft, bevor erforderliche Anpassungen vorgenommen werden.

Hochleistungskunststoffpaletten werden für den Materialtransport, die Lagerung und den Transport verwendet, wenn die Palette wiederholtem Gebrauch oder höheren Belastungsanforderungen ausgesetzt ist. Typische Anwendungen sind:
Die Palettenstruktur und das Material werden entsprechend der Lastanforderung, der Handhabungsausrüstung, der Lagermethode und der Arbeitsumgebung ausgewählt.

Die Forminspektion wird während der Bearbeitung, Montage und Probeproduktion durchgeführt. Abhängig von den Projektanforderungen kann die Inspektion die Stahldokumentation, Komponentenabmessungen, Formmontage, Kühlkreisläufe, Öffnen und Schließen der Form, Auswurfbewegung und Probemuster umfassen.
Maßberichte, Stahlzertifikate und Testinformationen können für kundenspezifische Palettenformprojekte gemäß den vereinbarten Inspektionsanforderungen bereitgestellt werden.


ZHONGYUE MOLD entwickelt kundenspezifische Formen anhand von Palettenzeichnungen, 3D-Modellen, physischen Mustern oder technischen Spezifikationen. Bei der technischen Prüfung werden die Palettengröße, die Deckstruktur, die Lastanforderung, das Kunststoffmaterial, das Produktionsvolumen, die Spritzgießmaschine und die erforderliche Formlebensdauer berücksichtigt.
Für ein neues Palettendesign kann die Form anhand der verfügbaren Produktzeichnungen und -spezifikationen entwickelt werden. Für eine vorhandene Palette können ein physisches Muster oder vorhandene Forminformationen als Referenz verwendet werden.
Die endgültige Formspezifikation kann die Stahlsorte, die Formbasis, die Hohlraumstruktur, das Angusssystem, die Anschnittanordnung, das Kühlsystem, das Auswurfsystem, die Seiteneinwirkungen und den T1-Plan umfassen.
Wenn Sie ein Angebot für eine Schwerlastpalettenform anfordern, können Sie die folgenden Informationen angeben:
Wenn keine vollständige Zeichnung verfügbar ist, können ein vorhandenes Palettenmuster, Produktabmessungen oder grundlegende technische Informationen für eine erste technische Überprüfung verwendet werden.
ZHONGYUE MOLD ist ein Hersteller von Kunststoffspritzgussformen mit Sitz in Huangyan, Taizhou, Zhejiang, China. Das Unternehmen entwickelt und fertigt Spritzgussformen für Automobil-, Haushalts-, Haushaltsgeräte-, Logistik- und andere Kunststoffprodukte.
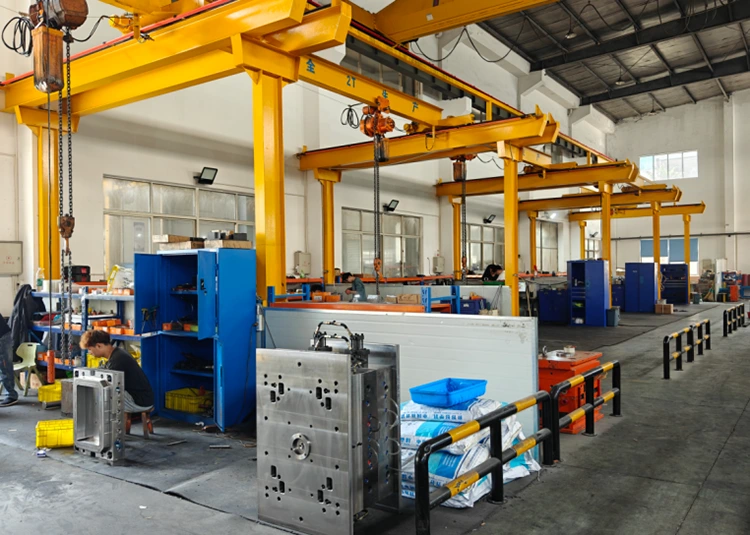
Bei großformatigen Formprojekten umfasst der Produktionsprozess Produkt- und Formdesign, Stahlauswahl, CNC- und Erodierbearbeitung, Formmontage, Probeformen, Inspektion und technischen Support.
Eine Hochleistungspalettenform ist eine Spritzgussform, die zur Herstellung von Kunststoffpaletten mit verstärkten Decks, Rippen, Kufen, Stützblöcken oder anderen Strukturmerkmalen für Anwendungen mit höherer Belastung und wiederholter Verwendung verwendet wird.
Für Kunststoffpaletten werden üblicherweise HDPE und PP verwendet. Auch recycelter Kunststoff kann in Betracht gezogen werden, wenn die Materialeigenschaften für das Palettendesign und den Produktionsprozess geeignet sind.
Ja. Rackfähige Palettenformen können entsprechend der erforderlichen Deckstruktur, Stützflächen, Rippen, Abmessungen und Lagerbedingungen entwickelt werden.
P20, 2738, 718H, H13, S136, 2344 und andere geeignete Formenstähle können je nach Formgröße, Produktionsvolumen, Material, Oberflächenanforderungen und erwarteter Lebensdauer ausgewählt werden.
Die typische T1-Vorlaufzeit beträgt etwa 45–60 Tage. Der tatsächliche Zeitplan hängt von der Formgröße, der Palettenstruktur, dem Stahl, dem Angusssystem, der Kühlanordnung, den Nebenaktionen und anderen Projektbedingungen ab.
Für die Projektbewertung können eine Palettenzeichnung, ein 3D-Modell, ein physisches Muster, Abmessungen, Kunststoffmaterial, Lastanforderungen, Produktionsmenge, erforderliche Formlebensdauer und Informationen zur Spritzgießmaschine verwendet werden.
Adresse
Nr. 38, Kaituo Road Xinqian Street, Stadt Huangyan Taizhou, Provinz Zhejiang, China
Tel